 您當前的位置是:
平口鉗使用時工件移位該怎么解決才行
平口鉗加工時工件移位,往往不是單一原因造成。裝夾面清潔、鉗口狀態、夾緊力、底座固定和切削受力方向都會影響穩定性。解決時應先定位原因,再調整裝夾和工藝。
清理裝夾面與去毛刺
裝夾前必須清理鉗口、墊鐵、工件基準面和工作臺面。鐵屑、油污、毛刺或切屑殘留會使工件“虛貼”,夾緊后看似牢固,實際受力后容易滑動或偏位。工件邊緣應先倒角去毛刺,避免毛刺墊高造成定位偏差。裝夾后可用銅棒輕敲工件上表面,使其充分落向墊鐵,再抽動墊鐵檢查是否松動。
檢查鉗口狀態與平行度
鉗口齒紋磨損、崩口、錯位或活動鉗身導軌間隙過大,都會降低夾持穩定性。裝夾前應觀察兩鉗口是否對齊,活動鉗身移動是否順暢,絲杠是否有明顯松動。若鉗口表面有高點或毛刺,可用油石修磨。批量加工時,軟鉗口應重新銑削,保證鉗口平面與機床坐標系平行、垂直。
合理控制夾緊力
夾緊力不足無法抵抗切削力,工件會松動;夾緊力過大則可能使薄壁件或軟材料產生彈性變形,松開后回彈,導致尺寸變化。建議采用“輕推靠緊—逐步加力”的方式,避免猛力扳動手柄或使用加力桿。對鋁件、薄壁件和已加工面,可在鉗口間墊銅皮或軟鉗口,既保護表面,也有助于均勻受力。
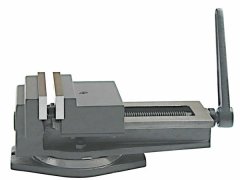
優化裝夾位置與輔助支撐
工件應盡量靠近鉗口底部,避免懸空夾持。懸伸越高,切削時越容易產生振動和位移。長工件、薄壁件和異形件應增加等高墊鐵、V形塊或輔助支撐,減少變形和擺動。夾緊點應靠近加工區域,主切削力方向宜朝向固定鉗口一側,利用固定鉗口承擔主要受力。
確認底座固定與鉗體穩定
平口鉗底座螺栓、壓板或T型螺栓松動,會使整個鉗體在切削力作用下發生微小位移。安裝前應清理底座和工作臺面,定位鍵正確嵌入T型槽,螺栓按對角順序逐步擰緊。鎖緊后應再次檢查鉗口位置,避免因緊固過程造成鉗體偏移。
調整切削參數與刀具狀態
刀具鈍化、懸伸過長、切深過大或進給不合理,都會增加切削力波動,誘發工件移位。應盡量縮短刀具懸伸,保持刃口鋒利,并根據工件剛性調整轉速、進給和切深。若加工中仍出現振紋或位移,可適當減小徑向或軸向切深,或改用剛性更好的刀柄和刀具。
總體來看,解決平口鉗工件移位,應按“清潔基準—檢查鉗口—合理夾緊—增加支撐—固定底座—優化切削”的順序排查。裝夾時優先保證定位準確和受力穩定,再施加合適的夾緊力,才能減少移位、振紋和尺寸超差。