 您當前的位置是:
平口鉗如何避免使用時出現安全事故呢
平口鉗是銑床、鉆床和加工中心常用夾具,使用不當可能造成工件飛出、刀具碰撞、工件變形或人員劃傷。避免安全事故,需要從裝夾前檢查、規范夾緊、運行中防護和停機維護等環節進行控制。
裝夾前檢查平口鉗狀態
使用前應檢查平口鉗底座、導軌、絲桿、鉗口和緊固螺栓是否正常。導軌面不得有鐵屑、油污或毛刺,鉗口齒紋不應出現崩缺、嚴重磨損或松動。絲桿轉動應順暢,若存在卡滯、晃動或異響,應停機排查后再使用。
清潔接觸面再裝夾
裝夾工件前,應清理鉗口、墊鐵、工件基準面和平口鉗底座。鐵屑、油污和氧化皮會影響貼合度,導致工件夾持不牢或產生位移。清潔時應先清除顆粒物,再擦拭表面,避免帶屑抹布劃傷鉗口。
規范使用墊鐵和支撐
工件下方應使用等高墊鐵支撐,墊鐵需放置在工件實心部位,避免懸空。墊鐵高度差應控制在較小范圍內,防止工件夾緊后翹曲。工件加工面應高出鉗口一定距離,通常可控制在5—10mm,避免刀具切削到鉗口。
控制夾緊力避免過擰
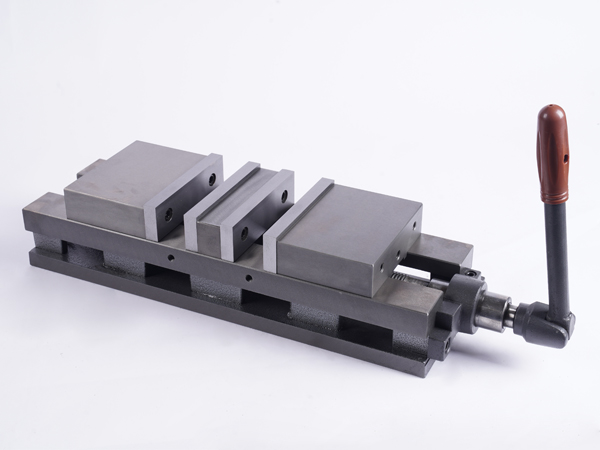
夾緊力應滿足加工穩定要求,但不能過度擰緊。薄壁件、鋁件和銅件宜采用較低夾緊力,必要時在鉗口與工件之間墊銅皮或軟鉗口。禁止用鐵錘敲擊扳手加力,以免損壞絲桿、鉗口或造成工件變形。
確保工件靠緊固定鉗口
裝夾時應使工件基準面緊貼固定鉗口,主切削力方向宜朝向固定鉗口一側,利用機床和夾具剛性抵抗切削力。若工件偏置或懸臂過長,容易在加工中產生振動、位移甚至飛出。
運行前進行穩定性確認
夾緊后應檢查工件是否穩固,可用手輕推確認無明顯松動。加工前需核對刀具、刀柄與平口鉗、壓板、墊鐵之間是否存在干涉,必要時通過空運行或單段低速試運行確認安全。
運行中禁止接觸運動部位
機床運轉時不得用手清理鐵屑、調整工件或測量尺寸。清理切屑應使用毛刷、鉤子或吸塵裝置,并確認主軸停轉后再進行。操作旋轉設備時不得戴手套,衣袖應扎緊,長發應收納,防止被卷入。
停機后再做調整和維護
更換工件、調整鉗口、清理鐵屑、測量尺寸或排除故障時,必須先停機并確認主軸完全停止。平口鉗長期停用時,應清潔導軌和絲桿,涂抹適量防銹油,鉗口可微開存放,避免粘連和銹蝕。
平口鉗的安全使用重點在于“裝夾穩固、受力合理、運行隔離、停機操作”。現場應把檢查、清潔、夾緊、復核和停機維護納入標準流程,減少因松動、干涉和誤操作帶來的安全風險。