 您當前的位置是:
平口鉗常見的使用誤區有哪些需要避開
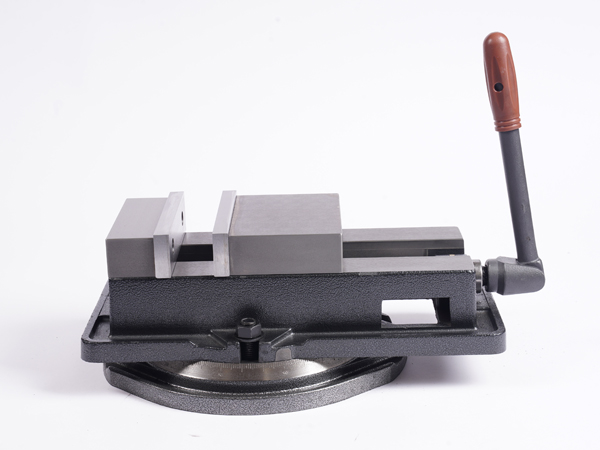
平口鉗是機床上使用頻率較高的通用夾具,但許多精度問題和裝夾松動,往往不是設備本身造成的,而是長期不規范使用累積的結果。避開常見誤區,有助于保持定位精度,減少工件報廢,也能延長平口鉗使用壽命。
忽視底座清潔與安裝
部分操作人員在安裝平口鉗時,不清理工作臺面和平口鉗底面,直接壓緊緊固螺栓。鐵屑、油污或毛刺會使底座與工作臺面接觸不實,影響重復定位精度。安裝時應先清理接觸面,確認定位鍵、T型螺栓和壓板位置正確,再按對角順序逐步緊固,避免單側受力造成底座翹曲。
不校正鉗口直接加工
有些加工場景認為平口鉗裝上即可使用,不進行鉗口校正。實際上,固定鉗口與機床進給方向若不平行,工件加工后容易出現尺寸偏差或端面不垂直。對精度要求較高的工序,應使用百分表校正固定鉗口,使鉗口平面與進給方向保持一致。校正后不應隨意移動平口鉗或敲擊底座。
過度夾緊工件
夾緊力越大并不代表裝夾越可靠。過度夾緊會加大絲桿、螺母和導軌負荷,容易造成鉗口齒紋磨損、活動鉗身卡滯,甚至使薄壁件和軟材料工件變形。夾緊時應以工件不松動、不變形為原則,必要時配合軟鉗口、銅皮或專用夾具,減少表面壓傷和夾持變形。
切削力方向選擇不當
加工時若切削力主要朝向活動鉗口一側,活動鉗身容易在切削力作用下產生微小位移,導致尺寸不穩定。較合理的做法是讓主要切削力朝向固定鉗口,因為固定鉗口與鉗體連接剛性更好,承載更穩定。對切削力較大的銑削工序,還應考慮增加輔助支撐或合理布置裝夾點。
墊鐵使用不規范
平行墊鐵不成對使用、高度不一致或放置位置不合理,都會影響工件定位。墊鐵應放在工件受力點下方,避免懸空。夾緊后應用銅錘輕敲工件上部,確認基準面貼合墊鐵和固定鉗口。若墊鐵長期使用后出現變形、毛刺或磨損,應及時修磨或更換,不能繼續使用。
導軌和絲桿缺少維護
平口鉗導軌和絲桿長期混入鐵屑、油泥或切削液,會加速滑動面磨損,使活動鉗身移動不順暢,甚至增大反向間隙。班后應清理導軌、絲桿和鉗體表面,定期補充適量潤滑脂。鉗口工作面一般不宜加油,以免影響夾持穩定性。潤滑應適度,過多反而容易吸附雜質。
敲擊、加力桿和超程使用
用手錘直接敲擊鉗口、活動鉗身或絲桿手柄,容易造成鉗口變形和螺紋損傷;使用加長套管強行扳動手柄,會使絲桿和螺母承受過大扭矩。活動鉗身行程也不宜超過有效范圍,否則可能導致導軌受力不均或絲桿端部磨損。裝夾困難時應檢查工件形狀、墊鐵位置和鉗口狀態,而不是依靠蠻力解決。
長期存放不做防護
平口鉗停用后若不清理切削液和鐵屑,金屬表面容易生銹,導軌和絲桿也可能因銹蝕而卡滯。長期存放前應清理干凈,對導軌、絲桿和金屬表面涂抹防銹油,并將鉗口微開存放。重新啟用時,應先檢查轉動、緊固和校正狀態,確認正常后再投入加工。