 您當(dāng)前的位置是:
平口鉗的鉗口對(duì)稱(chēng)度如何檢查
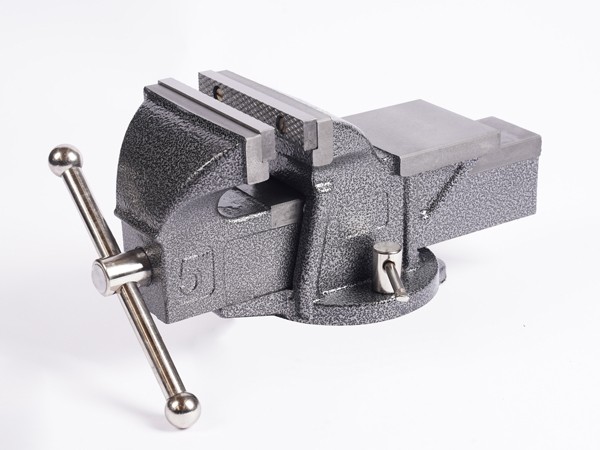
檢查平口鉗鉗口的對(duì)稱(chēng)度,首先需要明確其幾何公差的評(píng)價(jià)基準(zhǔn)。對(duì)稱(chēng)度通常以平口鉗的導(dǎo)軌上平面或底座底面作為主基準(zhǔn),被測(cè)要素則是固定鉗口與活動(dòng)鉗口之間的中心平面。測(cè)量的核心原理是檢驗(yàn)被測(cè)中心面是否處于距離為公差值且相對(duì)基準(zhǔn)中心平面對(duì)稱(chēng)配置的兩平行平面區(qū)域內(nèi)。在實(shí)際檢驗(yàn)前,必須確保平口鉗的基準(zhǔn)面本身已符合精度要求,這是后續(xù)測(cè)量準(zhǔn)確的前提。
利用三坐標(biāo)測(cè)量機(jī)進(jìn)行精密評(píng)定
對(duì)于高精度平口鉗的出廠檢驗(yàn)或周期性檢定,三坐標(biāo)測(cè)量機(jī)是理想的檢測(cè)工具。操作時(shí),首先通過(guò)測(cè)量固定鉗口與活動(dòng)鉗口的內(nèi)側(cè)平面,擬合出兩者的中心平面作為被測(cè)要素。接著,測(cè)量平口鉗的基準(zhǔn)底面或?qū)к壝妫⒃u(píng)價(jià)基準(zhǔn)坐標(biāo)系。將坐標(biāo)系原點(diǎn)平移至基準(zhǔn)中心面后,在被測(cè)鉗口面上采集多點(diǎn)數(shù)據(jù),利用軟件評(píng)價(jià)功能計(jì)算實(shí)測(cè)中心面與理想基準(zhǔn)中心面的偏差。該方法精度高、數(shù)據(jù)直觀,適用于復(fù)雜形狀及批量檢測(cè)。
采用百分表與平板的傳統(tǒng)測(cè)量法
在沒(méi)有三坐標(biāo)測(cè)量機(jī)的情況下,利用檢驗(yàn)平板和百分表進(jìn)行傳統(tǒng)測(cè)量也是一種可靠的方法。將平口鉗的基準(zhǔn)底面平穩(wěn)放置在檢驗(yàn)平板上,使用高度千分尺或帶表架的百分表,分別測(cè)量固定鉗口和活動(dòng)鉗口內(nèi)側(cè)面上對(duì)應(yīng)點(diǎn)的高度值。通過(guò)比較兩側(cè)對(duì)應(yīng)點(diǎn)的高度差,可以評(píng)估鉗口相對(duì)于基準(zhǔn)底面的對(duì)稱(chēng)情況。為了消除基準(zhǔn)面的微小誤差,也可采用平板翻轉(zhuǎn)法,即將工件翻轉(zhuǎn)180度再次測(cè)量,取兩次讀數(shù)差值的一半作為對(duì)稱(chēng)度誤差。
使用專(zhuān)用檢具與量塊快速校驗(yàn)
在成批生產(chǎn)或日常維護(hù)中,為了提高檢測(cè)效率,常采用專(zhuān)用檢具配合量塊進(jìn)行快速校驗(yàn)。將標(biāo)準(zhǔn)檢驗(yàn)塊放入平口鉗中并夾緊,利用量塊或塞尺測(cè)量檢驗(yàn)塊兩側(cè)與鉗口之間的間隙。如果兩側(cè)間隙均勻一致,說(shuō)明鉗口對(duì)稱(chēng)度良好;若間隙差異較大,則表明對(duì)稱(chēng)度存在偏差。這種方法操作簡(jiǎn)單、耗時(shí)短,能夠快速判定平口鉗的對(duì)稱(chēng)度是否滿足加工要求,是車(chē)間現(xiàn)場(chǎng)常用的實(shí)用手段。
綜合評(píng)估與精度調(diào)整建議
完成測(cè)量后,需將實(shí)測(cè)的對(duì)稱(chēng)度誤差值與圖紙標(biāo)注的公差值進(jìn)行對(duì)比,以判定平口鉗是否合格。若發(fā)現(xiàn)對(duì)稱(chēng)度超差,通常與平口鉗導(dǎo)軌磨損、絲杠間隙過(guò)大或鉗口面磨損有關(guān)。對(duì)于輕微偏差,可通過(guò)調(diào)整導(dǎo)軌鑲條或修磨鉗口面進(jìn)行補(bǔ)償;若磨損嚴(yán)重,則需進(jìn)行大修或更換相關(guān)零部件。定期的對(duì)稱(chēng)度檢查不僅能保障加工工件的尺寸精度,還能有效延長(zhǎng)平口鉗的使用壽命。