 您當(dāng)前的位置是:
平口鉗的夾持力如何測試
測試平口鉗的夾持力是評估其性能、確保加工精度和安全性的關(guān)鍵環(huán)節(jié)。根據(jù)工業(yè)標(biāo)準(zhǔn)和第三方檢測規(guī)范,測試夾持力通常需要借助專業(yè)設(shè)備,并遵循嚴(yán)謹(jǐn)?shù)臏y試流程。以下是具體的測試方法與相關(guān)指標(biāo):
一、 使用專業(yè)儀器進(jìn)行定量測試
測力計與夾持力測試儀:專業(yè)的第三方檢測機(jī)構(gòu)或大型制造企業(yè)會使用數(shù)顯測力計、拉力試驗機(jī)或?qū)S玫膴A持力測試儀(如適用于卡盤和動力虎鉗的測試設(shè)備)。測試時,將測力傳感器置于鉗口之間,通過旋轉(zhuǎn)手柄施加夾緊力,儀器會實時、高精度地讀取并記錄夾持力的大小。
扭矩扳手:通過扭矩扳手控制施加在手柄上的力矩,結(jié)合平口鉗絲杠的螺距和傳動效率,可以推算出理論上的夾緊力。這有助于驗證夾緊力矩是否達(dá)標(biāo)。
二、 模擬工況下的性能與耐久性測試
夾緊力衰減試驗:為了評估平口鉗在連續(xù)高強度工作下的穩(wěn)定性,需要進(jìn)行疲勞測試。例如,在模擬工況下連續(xù)進(jìn)行10,000次夾緊循環(huán),測試并記錄其性能衰減情況,通常要求衰減不超過5%。
動態(tài)負(fù)載測試:在動態(tài)負(fù)載下測試平口鉗的變形量。如果夾具在動態(tài)負(fù)載下的變形量超過0.02mm,將顯著影響加工件的形位公差,因此需確保其在受力時的剛性。
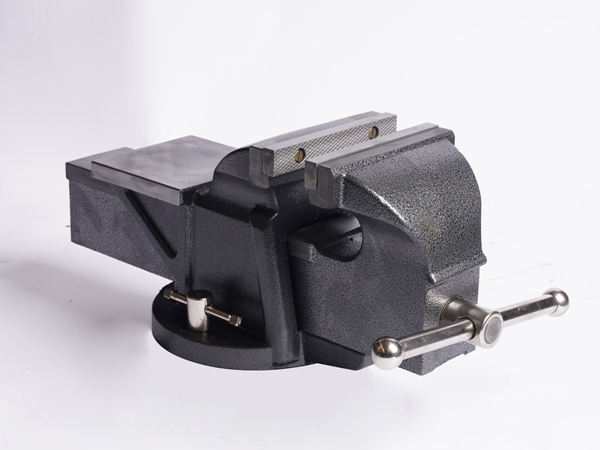
三、 結(jié)合精度與外觀的綜合檢驗
在測試夾緊力的同時,還需確保平口鉗的其他性能指標(biāo)符合規(guī)范:
幾何精度檢測:測試夾緊力后,需使用三坐標(biāo)測量機(jī)(CMM)或激光干涉儀檢驗鉗口的平行度、垂直度以及重復(fù)定位精度(通常要求優(yōu)于±0.005mm)。
操作手感與空載測試:檢查活動鉗口移動是否靈活、無阻滯。例如,標(biāo)準(zhǔn)規(guī)定空載移動時作用在扳手端部的力不應(yīng)大于16N,且螺桿反向時空程量不應(yīng)超過45°。
外觀與材質(zhì)檢驗:通過目視或放大鏡檢查鉗口表面是否有磨損、崩缺或裂縫;利用硬度計測量鉗口墊等關(guān)鍵部件的硬度(如鉗口墊通常要求在48~53 HRC之間),以確保其耐磨性和抗變形能力。
四、 日常使用中的定性判斷(無儀器情況)
如果沒有專業(yè)設(shè)備,操作者可以通過“手感”和“試切”進(jìn)行定性評估:
手感反饋:夾緊工件后,嘗試用手輕推工件,確認(rèn)無位移。如果工件在輕微切削力下就發(fā)生滑動,或者需要極其費力才能夾緊,說明夾緊力不足或絲杠磨損。
觀察變形:對于軟質(zhì)材料,觀察夾緊后工件是否發(fā)生明顯的擠壓變形。如果變形過大,說明夾緊力過猛或受力不均。
對于出廠檢驗或高精度加工要求,必須使用測力計等專業(yè)設(shè)備進(jìn)行定量測試和疲勞試驗;而在日常車間操作中,則更多依賴于操作者的經(jīng)驗、扭矩控制以及試切效果來進(jìn)行綜合判斷。